

Ако някога сте гледали хидравличен къртач, който работи на строителна площадка - пробива бетонни плочи, разбива скали или разрушава стари конструкции - вероятно сте забелязали колко безмилостно бият тези компоненти. Но за всеки, който разчита на тези машини ден след ден, буталото е невъзпятият герой на цялата операция. Това е частта, която доставя повтарящата се мощна сила на удара, която върши действителната работа и е изложена на брутална комбинация от екстремно налягане, триене, корозивна хидравлична течност и постоянно механично напрежение. Ето защо правилната повърхностна обработка на буталото на хидравличния чукач не е просто качествен детайл – това е разликата между част, която издържа 6 месеца, и тази, която издържа години на интензивна употреба.
Като доставчик, който е прекарал безброй часове в разговори със строителни екипи, мениджъри по поддръжката и оператори на оборудване, видях от първа ръка как изборът на грешна повърхностна обработка може да доведе до катастрофални повреди: бутала, които блокират в цилиндъра, износват се преждевременно или дори се напукват под налягане по време на работа. Днес искам да разгледам най-често срещаните, ефективни повърхностни обработки, които използваме за нашите бутала на хидравличния чукач, защо всяко от тях има значение и как те поддържат вашите машини да работят, когато имате най-голяма нужда от тях.
Първо, нека зададем контекста. Буталото на хидравличен прекъсвач работи вътре в прецизно обработен цилиндър, като се движи бързо напред-назад със скорости, които могат да достигнат стотици цикли в минута. При всеки удар той удря горната част на длетото — друг критичен компонент — толкова силно, че малките метални частици се отрязват, като същевременно се плъзгат по стената на цилиндъра и взаимодействат с хидравличното масло, което има малки количества добавки и понякога влага. Ако повърхността на буталото не е достатъчно здрава, се случват две неща: или то се износва, създавайки празнини, които позволяват изтичане на хидравлична течност, намалявайки налягането и мощността, или засяда в цилиндъра, причинявайки скъпи престои. Повърхностните обработки са свързани изцяло с модифициране на горния слой на метала на буталото (обикновено високоякостна легирана стомана, проектирана за устойчивост на удар), за да му се придадат свойства, които суровината сама по себе си не може да осигури.
Най-стандартната и широко използвана обработка, която прилагаме в нашия обект, е азотирането. Азотирането е термохимичен процес, при който нагряваме буталото до около 520°C (970°F) в атмосфера, богата на азот, който дифундира във външните 0,1 до 0,5 mm на стоманата. В продължение на няколко часа този азот образува твърди, устойчиви на износване съединения като железен нитрид на повърхността. Резултатът е повърхност на буталото, която е 3 до 4 пъти по-твърда от необработената стомана - достатъчно твърда, за да устои на постоянното триене от метални частици и триене по стената на цилиндъра.
Но азотирането не само повишава твърдостта. Той също така въвежда остатъчни напрежения при натиск в повърхностния слой, което е огромно предимство за устойчивостта на удар. Когато буталото понесе този масивен удар върху длетото, тези напрежения на натиск помагат да се предотврати образуването или разпространението на пукнатини – нещо, което необработената стомана не може да направи сама. Установихме, че бутала, обработени с азотиране, обикновено имат 2 до 3 пъти по-дълъг експлоатационен живот от необработените, особено при приложения със средна натовареност като общо разрушаване или ремонт на пътища. Въпреки това, азотирането не е перфектно. Не е идеален за бутала, които работят в изключително корозивни среди, като например морски конструкции, където солена вода може да проникне в хидравличната система. За тези случаи ние съчетаваме азотирането с друго третиране или преминаваме изцяло към различен метод.
Друга обработка, която използваме широко, е хромирането, по-специално твърдото хромиране (понякога наричано индустриален хром). За разлика от декоративния хром, който виждате върху автомобилните части, твърдият хром се нанася на много по-дебели слоеве - обикновено 0,05 до 0,2 mm - и е проектиран за устойчивост на износване и корозия. Процесът включва потапяне на буталото в разтвор на хромов електролит и прилагане на електрически ток, който отлага плътен, твърд слой хром върху повърхността. Твърдият хром има много висока твърдост (около 70 HRC, в зависимост от процеса) и отлична устойчивост както на абразия, така и на корозия, което го прави популярен избор за тежки хидравлични къртачи, използвани в минно дело или работа в кариери, където условията са особено тежки.
Едно нещо, което трябва да се отбележи при твърдото хромиране е, че то изисква много гладка, прецизна повърхност на буталото преди покритие – всякакви драскотини или несъвършенства в необработената стомана ще се появят в крайния хромиран слой, което води до слаби места, които могат да се отчупят или отлепят при силен удар. Ето защо нашият екип подлага всяко бутало през строга стъпка на прецизно шлайфане преди покритие, за да гарантира, че повърхността е идеално равномерна. Също така винаги се уверяваме, че нанасяме хрома по начин, който оставя фино, контролирано покритие на повърхността, което помага за намаляване на триенето върху цилиндъра. За клиенти, работещи в тези екстремни среди с високо износване, твърдите хромирани бутала често превъзхождат азотираните, въпреки че това е малко по-скъп процес, така че е подходящ за приложения, където времето на престой е изключително скъпо.
За бутала, които се нуждаят от баланс между устойчивост на износване и устойчивост на корозия - да речем, за изпълнители, работещи в зони с висока влажност или излагане на влага - често използваме процес, наречен безелектроникелиране. За разлика от твърдия хром, който използва електрически ток за нанасяне на метал, безелектрическият никел е химичен процес, който отлага равномерен слой от никел-фосфорна сплав върху повърхността на буталото, независимо от формата на частта. Това е голямо предимство: тъй като буталата на хидравличния къртач имат сложни, прецизно обработени повърхности, безелектрическият никел осигурява равномерно покритие на всички зони, включително ръбовете и жлебовете, където често започва износването.
Твърдостта на никела без електролит може да се регулира чрез промяна на съдържанието на фосфор в сплавта; слоевете с 10-12% фосфор са термично обработени, за да достигнат нива на твърдост от около 55-65 HRC, което е точно в най-доброто място за бутални приложения. Освен това има отлична устойчивост на корозия, много по-добра от азотирането или твърдия хром в много случаи, тъй като никеловият слой действа като бариера срещу влага и корозивни добавки за хидравлична течност. Един компромис е, че безелектрическият никел е малко по-мек от твърдия хром, така че не е най-добрият избор за най-екстремните минни приложения. Но за общо строителство, озеленяване или работа по разрушаване при умерено корозивни условия, това е надеждна и рентабилна опция.
През последните години започнахме да включваме покритие с физическо отлагане на пари (PVD) за някои от нашите първокласни линии хидравлични бутала за къртачи, особено за къртачи с висока производителност, използвани в специализирани приложения като разбиване на стоманобетон или големи камъни. PVD е процес, при който нагряваме целеви материал (обикновено титанов нитрид или TiN) във вакуумна камера, докато се изпари, след което позволяваме на частиците пара да кондензират върху повърхността на буталото, образувайки тънък (около 2-5 микрометра), но изключително твърд слой. TiN покритията имат нива на твърдост до 80 HRC, са силно устойчиви на триене и износване и имат нисък коефициент на триене, което означава, че те се плъзгат гладко по стената на цилиндъра, без да генерират допълнителна топлина.
Най-голямото предимство на PVD е, че това е нискотемпературен процес — ние нагряваме буталото само до около 400°C, което означава, че няма изкривяване на прецизно обработените размери на детайла. Това е от решаващо значение за буталата, тъй като дори малко количество изкривяване може да наруши прилягането към цилиндъра, което води до течове или блокиране. Освен това придава на буталото характерен златист цвят, което е добър визуален индикатор, че е с PVD покритие. Единственият недостатък е, че PVD покритията са много тънки, така че не осигуряват толкова голяма устойчивост на удар, колкото азотирането или твърдия хром. Поради тази причина ние обикновено нанасяме PVD покритие върху азотиран основен слой, съчетавайки здравината на азотирането с ниското триене на PVD за максимална производителност при високоскоростни приложения с голям удар.
Сега искам да бъда ясен: изборът на правилната повърхностна обработка не е универсално решение. Зависи от много фактори: каква работа върши хидравличният чукач, средата, в която работи, колко често се използва машината и дори качеството на използваната хидравлична течност. Например, изпълнител, който работи с къртач 10 часа на ден, 6 дни в седмицата, разбивайки скали в суха, прашна кариера, ще се нуждае от различна обработка на буталото от по-малък изпълнител, който използва къртач няколко дни в месеца за разрушаване на жилища във влажен климат.
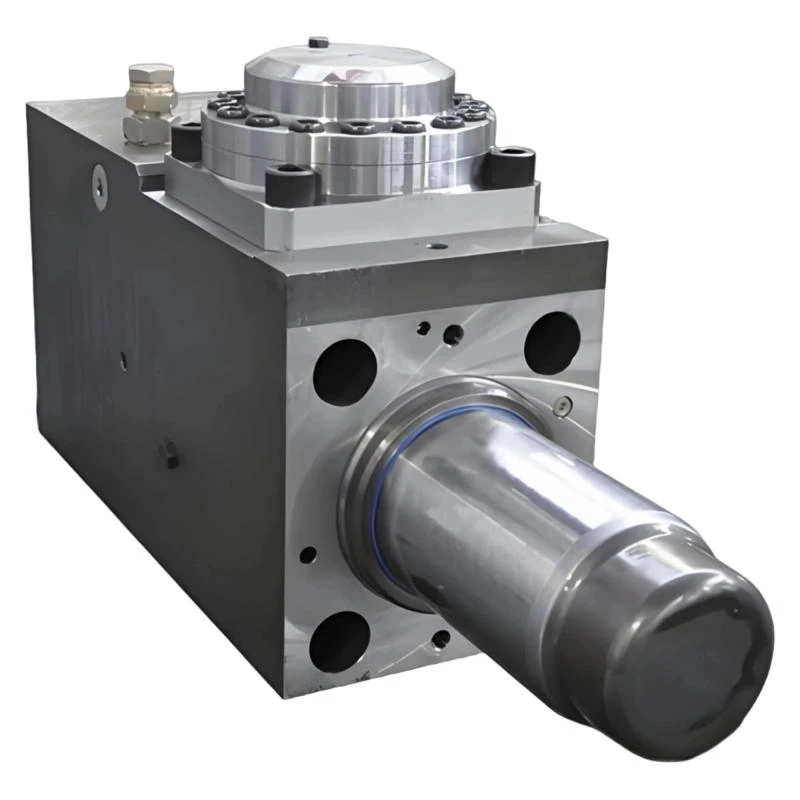
През годините видяхме, че съчетаването на буталото със съвместими резервни части също има значение. Буталото работи в тандем с части катоЦилиндър на хидравличния прекъсвач, вътрешната и външнатаВътрешен и външен втулкакоито направляват буталото иДлето за хидравличен къртачче буталото удря. Ако цилиндърът е износен, дори най-добрата повърхностна обработка на буталото няма да е достатъчна, за да предотврати прекомерното износване. По същия начин,Маслопровод за хидравличен прекъсвачкойто пренася течност към буталото, трябва да е в добро състояние, за да поддържа постоянно налягане, което намалява напрежението върху буталото. Винаги препоръчваме на клиентите да сменят тези части при смяна на буталото, за да извлекат възможно най-дълъг живот на целия прекъсвач.
Като доставчик, нашата работа не е просто да продаваме бутала – тя е да помогнем на клиентите да изберат правилната част и повърхностна обработка за техните специфични нужди. Изградихме репутацията си през последното десетилетие, като работихме в тясно сътрудничество с операторите, за да разберем предизвикателствата им, тествайки различни обработки в реални условия и усъвършенствайки нашите процеси, за да доставяме части, които не просто отговарят на индустриалните стандарти, но ги надминават. Виждали сме бутала, които доставяме с азотирани повърхности, да издържат 3 години при тежко разрушаване, а бутала от твърд хром издържат 5 години при минни операции. Този вид надеждност е това, което кара клиентите ни да се връщат и това, което ни прави различни от компаниите, които просто намаляват повърхностните обработки, за да намалят разходите.
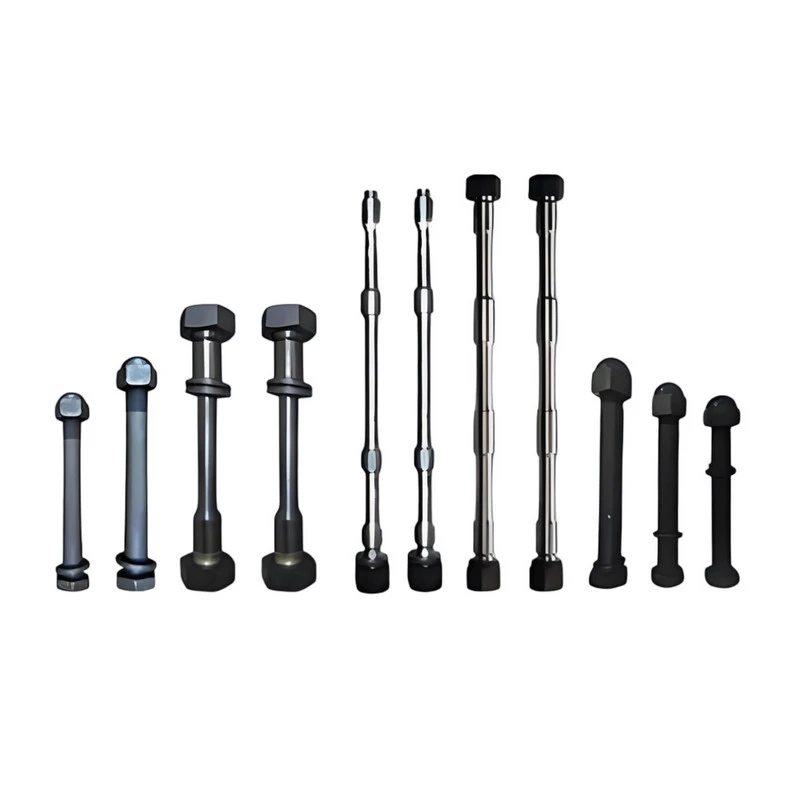
Ако търсите бутала за хидравлични прекъсвачи или ако искате да надстроите настоящите си части, за да намалите времето за престой и разходите за поддръжка, ще се радваме да ви помогнем. Ние предлагаме набор от повърхностни обработки, от стандартно азотиране до първокласни PVD покрития, и можем също да доставим всички съвместими резервни части, от които се нуждаете:Страничен болт на хидравличния чукач,Длето за хидравличен къртач,Вътрешен и външен втулка,Цилиндър на хидравличния прекъсвач, иМаслопровод за хидравличен прекъсвач. Ние разбираме, че строителните и минните операции протичат в кратки графици, така че предлагаме бързи срокове за изпълнение и конкурентни цени, без да жертваме качеството.
препратки:
- Totten, GE, & Eastwood, L. (2006). Термична обработка на стомана: Металургия и процеси. CRC Press.
- Kleesattel, K., & Hoyer, K. (2003). Повърхностно инженерство за устойчивост на износване. ASM International.
- Ръководство за проектиране и поддръжка на хидравличен чукач. Международна асоциация на производителите на строителна техника, 2021 г.
- Бобзин, К. (2011). Тънки филми: Процеси на физическо отлагане на пари (PVD) и техните приложения. Wiley-VCH.
- Устойчивост на корозия на инженерните материали. NACE International, 2018 г.


